Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MORE
 Zuhause / Nachrichten / Branchennachrichten / Engineering für befeuerte Heizgeräte: Design, Rohrmetallurgie und EPC-Lieferung
2026-10-09
Ein Vakuumdestillationserhitzer kann seine Wärmebilanz auf Papier weitergeben und trotzdem innerhalb von zwei Jahren seine Rohre ausbeulen. Die Zollangabe stimmte. Was scheiterte, war eine Entscheidung, die in einer anderen Disziplin getroffen wurde: eine Anhebung des Flussgrenzwerts, um Fläche zu sparen, ein engerer Brennerabstand, um ihn an das Grundstück anzupassen, und ein verschobener Rohrträger, um die Herstellung zu vereinfachen.
Hier also die kurze Antwort vor dem Detail. Bei der Planung einer befeuerten Heizung handelt es sich um eine Kopplungsübung, nicht um eine thermische Berechnung. Prozessbetrieb, Spulenmetallurgie, mechanischer Aufbau, Verbrennungsregelung und Transportgrenzen müssen eng beieinander liegen, denn die schwächste davon bestimmt das Wartungsintervall.
Wenn eine Heizung als Wärmeleistung mit angeschlossener Hardware gekauft wird, treten die Lücken zwischen den Disziplinen später als Hotspots wieder auf. Es müssen sechs Engineering-Ströme parallel entwickelt werden, von denen jeder Informationen produziert, von denen die anderen abhängig sind.
| Streamen | Typische Leistungen | Fehlermodus bei unzureichender Technik |
|---|---|---|
| Prozess- und thermisches Design | Wärmebilanz, Spulenlayout, Flussprofil, Zug- und Durchflussberechnungen | Verkokung, heiße Stellen, kurze Spulenlebensdauer |
| Spulenmetallurgie und Rohrherstellung | Legierungsauswahl, Schleuderguss, Schweißverfahren, Maßtoleranzen | Zeitstandbruch, Aufkohlung, Wandverdünnung |
| Mechanisch, strukturell und feuerfest | Gehäuse, Stützen, Dehnungsfugen, Schornstein- und Kanalstahlbau, Wind- und seismische Auslegung | Risse, Undichtigkeiten, Vibrationsschäden |
| Verbrennung und Steuerung | Brennerauswahl und -abstand, Luft-/Brennstoffverhältnis, Zug- und Temperaturregelung, Verriegelungen | Flammeneinschlag, Nachverbrennung, instabiler Betrieb |
| Herstellung, Inspektion und Qualitätssicherung | Schweißen, Wärmebehandlung nach dem Schweißen, NDT, hydrostatische Prüfung, Maßkontrolle | Überarbeitung der Website, verzögerter Start |
| Transport und Montage | Modularisierung, Hebepunkte, Roll-on-/Roll-off-Versand, Montagereihenfolge vor Ort | Beschädigte Module, stillstehende Kräne, Terminverschiebungen |
Die Reihenfolge ist ebenso wichtig wie der Inhalt: Das Spulenlayout beeinflusst das mechanische Design und das mechanische Design beeinflusst die Transportgrenzen. Bei Projekten, die auf mehrere Auftragnehmer verteilt sind, liegen die Probleme im Raum zwischen diesen Strömen.
Duty-Größen der Heizung; Flussmittel entscheidet darüber, wie lange es hält. Der durchschnittliche Strahlungsfluss ist der Wert im Datenblatt, aber das Rohr, das zuerst ausfällt, befindet sich in der Spitzenflusszone, normalerweise neben den Brennern oder an den Abschirmrohren, wo der Strahlungsabschnitt beginnt.
Bei guter Praxis liegt das Spitzen-zu-Durchschnitts-Verhältnis je nach Dienst zwischen etwa 1,3 und 2,0 und hält den Spitzenwert unter einer Obergrenze, die bei Vakuum-, Verkokungs- und Rückstandsdiensten weitaus niedriger liegt als bei sauberen Hochgeschwindigkeitsströmen. Sowohl die Verkokungsrate als auch die Kriechschädigung steigen mit der Temperatur des Rohrmetalls stark an, so dass ein kleiner lokaler Überschuss stillschweigend Jahre an Betriebsdauer verschlingt.
Die Massengeschwindigkeit ist der Hebel, der die Wandtemperatur senkt, ohne die Leistung zu ändern. Zwei Spulen mit identischer Oberfläche können bei unterschiedlichen Innengeschwindigkeiten bei sehr unterschiedlichen Wandtemperaturen laufen, und die langsamere Spule sieht im Angebot normalerweise günstiger aus.
Unser Hinweis zu Auswahl befeuerter Heizgeräte und technische Anwendungen in der petrochemischen Industrie behandelt diese Auswahllogik ausführlicher.
Die Auswahl der Legierung wird als Temperaturfrage dargestellt. Es ist auch eine Frage der Aufkohlung, Korrosion und Schweißbarkeit.
Schleuderguss verleiht Reformer-, Crack- und Strahlrohren eine säulenförmige Kornstruktur mit besserer Kriechfestigkeit als statischer Guss, weshalb er den Einsatz bei hohen Temperaturen dominiert. Die typische Auswahl reicht von Kohlenstoffstahl und 1,25Cr–2,25Cr bei moderaten Temperaturen über 9Cr–1Mo für Hydroprocessing und Dampfreformierung bis hin zu austenitischen Sorten wie 347H und HP-modifizierten Legierungen, bei denen die Metalltemperaturen etwa 900 °C übersteigen.
Die Details, die darüber entscheiden, ob die Metallurgie erhalten bleibt, sind weniger sichtbar: Schweißverfahren und Wärmebehandlung nach dem Schweißen für 9Cr-Material, Toleranzen bei Wandstärke und Ovalität sowie Sauberkeit der Bohrung. Eine Änderung der Wandstärke um einige Prozent verändert sowohl die Spannung als auch die Wärmeübertragung und bei mit Katalysator gefüllten Rohren verändert sie den Druckabfall des gesamten Reaktors.
 Kundenspezifisches Crackrohr für Strahlungswendelöfen Ersatzstrahlrohr für Hochtemperatur-Spaltöfen; Wandstärke, Ovalität, Bohrungssauberkeit und Schweißdetails beeinflussen Spannung, Wärmeübertragung und Abschaltintervalle. Produkt anzeigen →
Bei einem Riss oder einem Austausch der Strahlungswendel ist das Rohr kein Zubehörteil des Heizgeräts. Es ist die Komponente, die das Abschaltintervall definiert.
Raffinerieheizgeräte sehen auf den Höhenzeichnungen ähnlich aus und verhalten sich im Betrieb sehr unterschiedlich.
 Maßgeschneiderte befeuerte Heizung für ADU und VDU Dieses für die atmosphärische und Vakuumdestillation konzipierte beheizte Heizgerät bietet eine gleichmäßige Mehrzonenheizung, einen hohen thermischen Wirkungsgrad und eine korrosionsbeständige Konstruktion für die Rohölvorwärmung in der Raffinerie. Produkt anzeigen →
In jedem Fall legt der Verfahrenstechniker die Fluss- und Geschwindigkeitshüllkurve fest, und der Maschinenbauingenieur muss eine Spule liefern, die den Fluss ohne übermäßigen Druckabfall hält.
Chemische Heizgeräte drücken dieselben Komponenten stärker. Bei Ethylen-Spaltöfen herrschen Spulenaustrittstemperaturen im Bereich von 800–870 °C mit kurzen Verweilzeiten, was hohe Flussmittel, hochlegierte Rohre und Brenneranordnungen bedeutet, die ein gleichmäßiges Wärmeprofil entlang der Spule aufrechterhalten. Styrolanlagen verfügen über einen Dampfüberhitzer, Propandehydrierungs- und Olefinumwandlungsanlagen benötigen eine Reaktionswärme, die in einem kontrollierten Profil bereitgestellt wird, und Wasserstoffreformer sind auf eine gleichmäßige Rohrwandtemperatur im gesamten Strahlungskasten angewiesen.
 Kundenspezifischer Ethylen-Krackofen für die Kohlenwasserstoffpyrolyse Für die Ethylenproduktion durch Dampfcracken, mit optimierten Strahlungs- und Konvektionsabschnitten und fortschrittlichen Brennern für präzise, gleichmäßige Hochtemperaturwärme. Produkt anzeigen →
Die Ingenieurslehre besteht darin, dass die Gleichmäßigkeit des Flusses ein eigenständiges Ergebnis ist, das in der Phase der Brennerauslegung demonstriert und nicht erst bei der Inbetriebnahme entdeckt wird.
Sobald das thermische Design festgelegt ist, entscheiden drei mechanische Fragen darüber, ob es den Betrieb übersteht.
Barrierefreiheit gehört in diese Liste. Wenn ein Rohr nicht ausgetauscht werden kann, ohne ein Bauteil zu zerschneiden, kostet das Heizgerät über zwanzig Jahre hinweg mehr, als es beim Kauf eingespart hat.
Die letzte Engineering-Phase entscheidet häufig über den Zeitplan. Strahlungsabschnitte und Konvektionsmodule werden, soweit der Transport dies zulässt, in der Werkstatt hergestellt, wodurch das Schweißen, die Wärmebehandlung nach dem Schweißen, die zerstörungsfreie Prüfung und die hydrostatische Prüfung in eine kontrollierte Umgebung und nicht in eine Baustellenverbindung verlagert werden.
Transportbeschränkungen sind echte Designbeschränkungen. Eine Schwermaschinenbasis von rund 40.000 m² mit einer 20.000 m² großen Montagehalle und 150 t Hebekapazität setzt die Obergrenze für das Modulgewicht; Ein spezieller Roll-on/Roll-off-Kai, etwa 200 m lang, 8 m Wassertiefe und für 50.000 t Roll-on-Bewegungen ausgelegt, legt die Obergrenze für die Modulgröße für die Überseelieferung fest. Diese Zahlen gehören in die Überprüfung des mechanischen Designs und nicht in ein drei Monate später erstelltes Versandangebot.
Ein Heizgerät, das seinen Leistungstest bestanden hat, kann im ersten Jahr noch ausfallen, und die Ursachen dafür sind selten exotisch.
Abbildung 2: Illustrative Aufteilung anhand der Betriebserfahrung, angeboten als Anregung zur Überprüfung und nicht als statistische Aussage. Brennerabstimmung, Sauerstoffanpassung und Zugsteuerung machen den größten Teil der frühen Probleme aus, und bei allen drei handelt es sich eher um Inbetriebnahmeaktivitäten als um Konstruktionsfehler. Rohrschäden stehen an zweiter Stelle, da hier frühere Kompromisse bei Flussmittel, Legierung und Geschwindigkeit schließlich zum Vorschein kommen. Die praktische Antwort ist eine strukturierte Hot-Spot-Befragung in den ersten Betriebswochen, die nach der ersten geplanten Abschaltung wiederholt wird.
Bevor Sie eine Anordnung zur Abfeuerung einer Heizung erteilen, lassen Sie sich jede dieser Fragen schriftlich und nicht in Besprechungsnotizen beantworten.
Nein. Duty legt fest, wie viel Wärme übertragen wird. Flussmittel und Oberfläche entscheiden über die Kastengröße. Die Annahme eines höheren Flussmittels verringert die Oberfläche und die Kosten im Vorfeld und verkürzt normalerweise die Zeitspanne zwischen Entkokung und Rohraustausch.
Immer dann, wenn der Prozess Material an der Rohrwand abscheiden kann, wie bei Vakuumdestillation, Verkokung und Rückstandsdiensten, oder wenn die Auslasstemperatur nahe an der Kriechgrenze der Legierung liegt. Saubere Hochgeschwindigkeitsströme tolerieren höhere Spitzen.
Ausreichend, dass ein normales Flussungleichgewicht, ein Brennerwechsel und eine geringfügige Zufuhrschwankung die Rohrmetalltemperatur nicht über den Auslegungswert hinaus drücken können. Bei einem Rohr aus Gusslegierung ist die in mehreren zehn Grad gemessene Spanne nicht konservativ.
Flussprofile, Geschwindigkeitsberechnungen, Legierungs- und Schweißdokumentation, Inspektionsprotokolle und ein Transportplan, der anhand tatsächlicher Hebe- und Versandgrenzen überprüft wird.
Bei der Konstruktion einer befeuerten Heizung handelt es sich nicht um eine Berechnung, die in größerem Maßstab wiederholt wird. Es handelt sich um eine Entscheidungskette, bei der die thermischen, metallurgischen, mechanischen und logistischen Antworten vor Beginn der Fertigung übereinstimmen müssen und bei der die günstigste Option an einem einzelnen Glied später oft als Betriebskosten wieder auftaucht.
Wenn Sie eine neue Heizung, einen Austausch der Spule oder eine Modernisierung wünschen, Übermitteln Sie unserem Engineering-Team den Auftrag, den Service und den Transportweg , und wir sagen Ihnen, welcher Link Ihr Projekt voraussichtlich steuern wird.
Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MOREEine Heizspirale, die im 18. Monat statt im fünften Jahr ausfällt, unterbricht nicht nur die Ethylenproduktion. Dies erzwingt eine ungeplante Abschaltung, einen Kranhub und eine Neubewertung jed...
READ MOREIm Konvektionsbereich einer befeuerten Heizung wird die thermische Effizienz gewonnen oder verloren. Rauchgas verlässt den Strahlungsabschnitt mit einer Temperatur von 400–650 °C und trägt b...
READ MORENach drei Jahren in einer Delayed Coking-Anlage war die Rauchgasaustrittstemperatur einer befeuerten Heizung von 180 °C auf 246 °C gesunken. Die Brenner waren eingestellt und die Strahlrohre sah...
READ MORE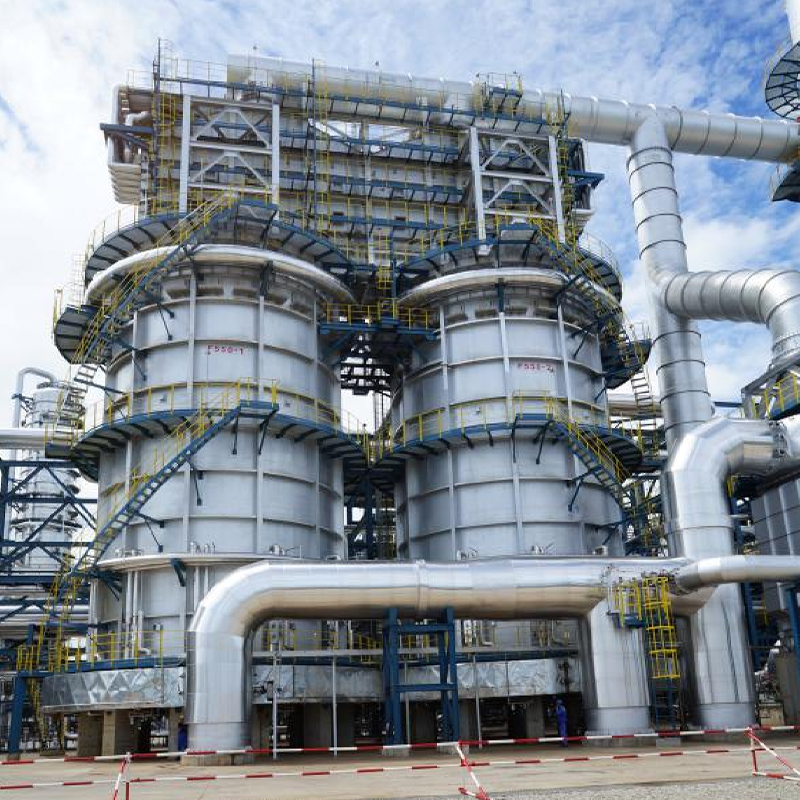
Unser mit Hydrocracken befeuerter Heizer ist für die Hochleistungsheizung in Hydrocracking-Anlagen konzipiert, einem kritischen Prozess in der modernen Erdölraffinierung. Es bietet eine präzise Tem...
See Details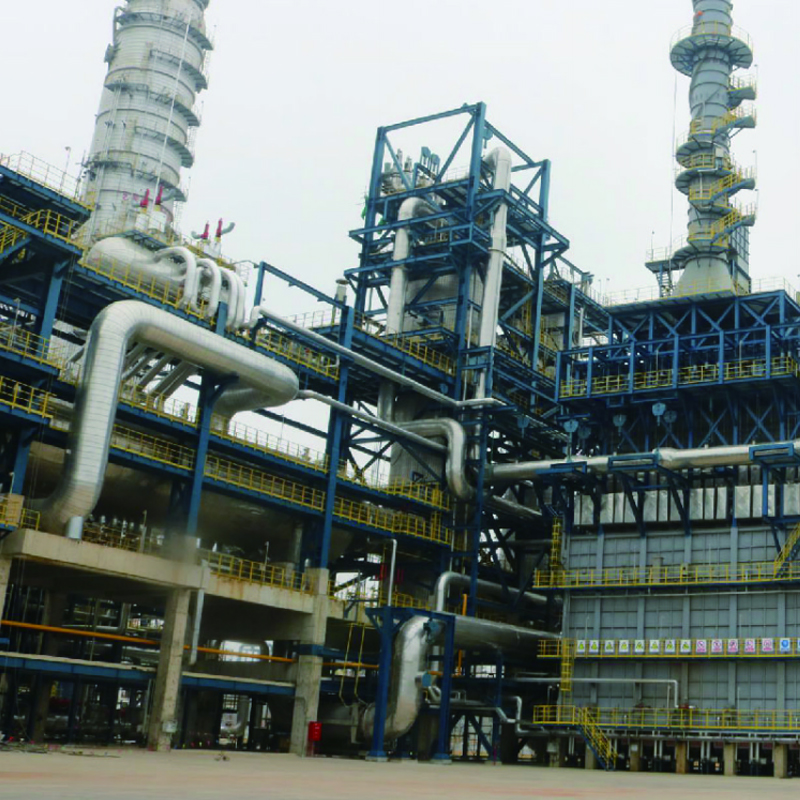
Der Styrol-befeuerte Heizer von Tuopu Industry ist ein hocheffizienter industrieller Prozessheizer, der für Produktions- und Verarbeitungsanlagen für Styrolmonomer (SM) entwickelt wurde. Der Ofen l...
See Details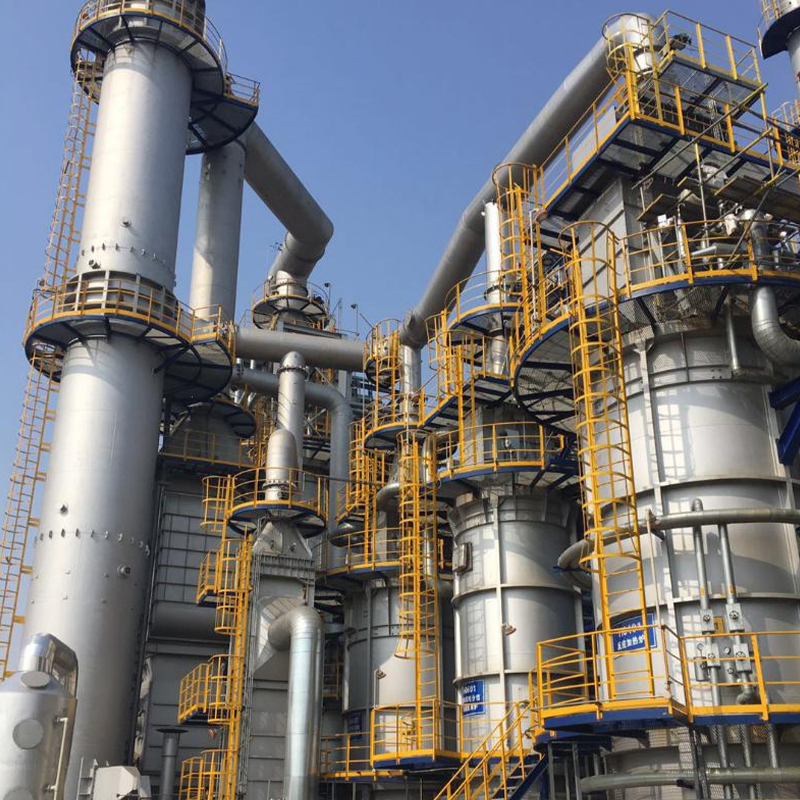
Der Aktivator-befeuerte Heizer wurde entwickelt, um stabile und kontrollierte Wärme für Systeme zur Vorbereitung, Aktivierung und Verarbeitung chemischer Aktivatoren bereitzustellen. Durch die Gewä...
See Details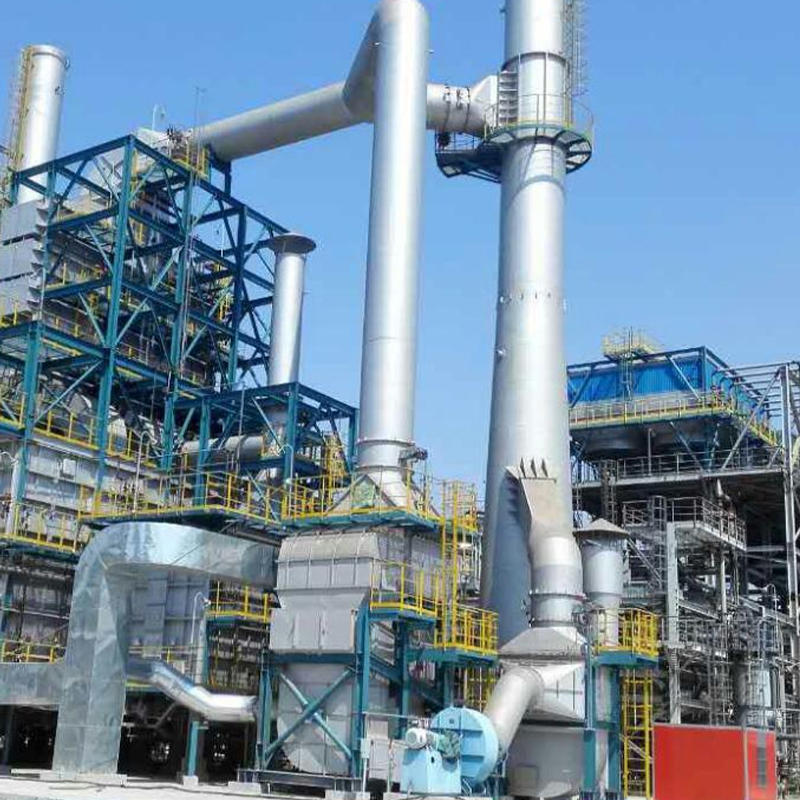
Der kohlebefeuerte Heizofen mit hohem Schwefelgehalt von Tuopu Industry ist ein leistungsstarker Industrieheizofen, der speziell für Prozesse mit schwefelreicher Kohle oder schwefelreichen Festbren...
See Details
Unsere befeuerte Heizung für ADU und VDU ist für die zuverlässige und effiziente Erwärmung von Rohöl sowohl bei atmosphärischen als auch bei Vakuumdestillationsprozessen konzipiert. Entwickelt für ...
See Details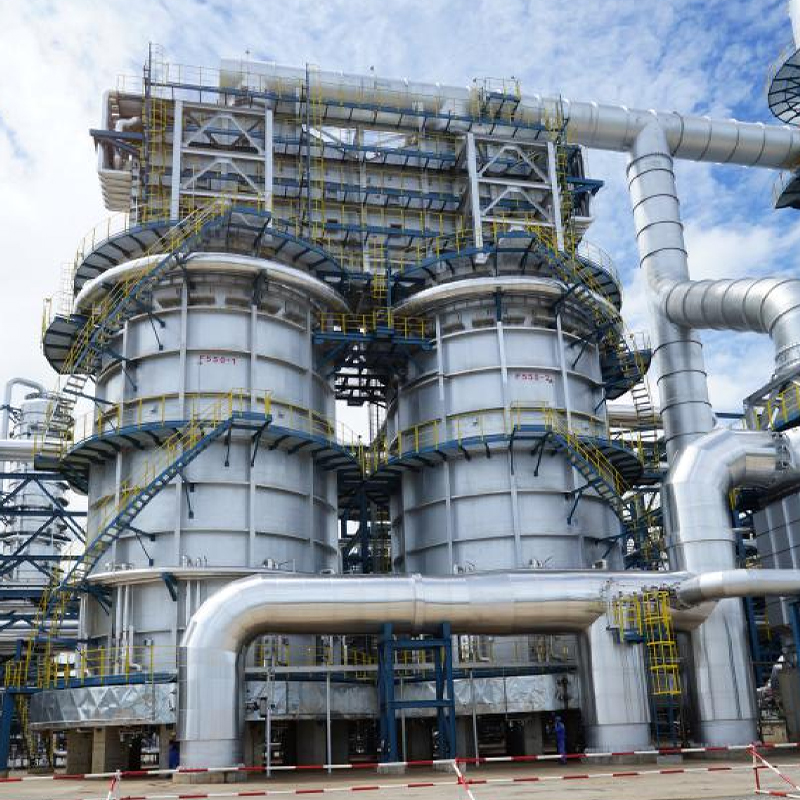
Unser Xylol-Reboiler-befeuerter Heizer ist eine präzisionsgefertigte industrielle Heizlösung, die für die effiziente Xylol-Abtrennung und -Rückgewinnung in petrochemischen und chemischen Verarbeitu...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
Nr. 20, Fuyang Road, Stadt Jingjiang, Provinz Jiangsu, China
Medien