Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MORE
 Zuhause / Nachrichten / Branchennachrichten / Konvektionsabschnitt in befeuerten Heizgeräten: Design, Effizienz und Wartung
2026-09-18
Im Konvektionsbereich einer befeuerten Heizung wird die thermische Effizienz gewonnen oder verloren. Rauchgas verlässt den Strahlungsabschnitt mit einer Temperatur von 400–650 °C und trägt bis zu 35 % der vom Brennstoff freigesetzten Wärme. Ein ordnungsgemäß konstruierter Konvektionsbereich gewinnt den größten Teil dieser Wärme zurück und gibt sie an den Prozess zurück. Ein schlecht konstruiertes oder verschmutztes Gerät erhöht still und leise die Kraftstoffkosten für die gesamte Lebensdauer des Geräts. Das Fazit vorweg: Der Konvektionsbereich entscheidet darüber, ob eine Heizung mit einem Wirkungsgrad von 65 % oder 90 % arbeitet, und er verdient die gleiche Designaufmerksamkeit wie der Strahlungskasten.
In diesem Artikel wird erklärt, was der Konvektionsabschnitt ist, wie die Wärmeübertragung darin funktioniert, welche Konstruktionsparameter wichtig sind, welche Effizienz er erzielt, welche Fehlerarten eine Vernachlässigung bestrafen und was beim Kauf eines neuen oder Ersatz-Konvektionsmoduls zu beachten ist.
Der Konvektionsabschnitt ist die Reihe von Wärmeübertragungsrohren, die sich über oder stromabwärts des Strahlungsabschnitts im oberen Teil der Heizstruktur befinden. Bei vertikalen zylindrischen Heizgeräten sitzt es oben auf dem Strahlungsabschnitt; Bei Kabinenheizgeräten befindet es sich im oberen Bereich, wo das Rauchgas über die Rohrreihen strömt. Ingenieure nennen es oft Konvektionsbox.
Das den Strahlungsabschnitt verlassende Rauchgas ist noch heiß, aber seine Temperatur ist für eine effektive Strahlungswärmeübertragung zu niedrig. Im Konvektionsbereich bewegt sich die Wärme hauptsächlich durch erzwungene Konvektion: Heißes Verbrennungsgas strömt durch die Rohre. Erweiterte Oberflächen wie Rippen oder Noppen vervielfachen die Außenfläche um den Faktor 5–10 und gleichen den niedrigeren Wärmeübertragungskoeffizienten der konvektiven Gasströmung aus.
Bei der Konvektionsbank handelt es sich in der Regel um eine Anordnung mit mehreren Kreisläufen und nicht um einen einzelnen Wärmetauscher. Es kann Prozesszuführungen vorheizen und verdampfen, Dampf überhitzen, Dampf erzeugen und in Dampfreformern und Ethylenöfen Verdünnungsdampf überhitzen – alles in einem kompakten Gehäuse.
 Ethylen-Spaltofen für die Pyrolyse mit hoher Ausbeute Dieser Ofen liefert präzise, gleichmäßige Hochtemperaturwärme für das Kohlenwasserstoffcracken und unterstützt eine effiziente Ethylenproduktion mit flexibler Rohstoffhandhabung und robustem Design für den kontinuierlichen Betrieb. Produkt anzeigen →
Das Cracken von Ethylen ist ein gutes Beispiel dafür, wie anspruchsvoll diese Dienstleistung sein kann. Das Ausgangsmaterial muss vollständig verdampft und überhitzt sein, bevor es in die Strahlungsrohrschlangen gelangt, und eine örtliche Überkokung in jedem Konvektionskreislauf verändert die Strömungsverteilung und erzwingt eine vorzeitige Abschaltung.
Unter Auslegungsbedingungen tritt das Rauchgas mit etwa 500–700 °C in den Konvektionsbereich ein und verlässt es mit 150–250 °C. Die im Konvektionsbereich aufgenommene Leistung macht typischerweise 20–30 % der gesamten aufgenommenen Wärme aus. Bei einem Heizgerät mit einem Wirkungsgrad von 88 % absorbiert der Strahlungsabschnitt etwa 58 % des Brennstoffeintrags, der Konvektionsabschnitt etwa 29 % und der Rest geht als Kamin- und Gehäuseverluste verloren.
Rohre mit erweiterter Oberfläche machen diese Rückgewinnung wirtschaftlich. Eine gezahnte Rippe, die an ein Kohlenstoffstahlrohr geschweißt ist, verdoppelt die Außenfläche pro Längeneinheit bei geringen Mehrkosten mehr als. Blanke Rohre werden nur an den heißen Einlassreihen verwendet, wo die Gastemperatur so hoch ist, dass die Lamellen nur wenig Nutzen bringen, oder bei stark verschmutzenden Anwendungen, bei denen der Lamellenabstand nicht reinigbar gehalten werden kann.
| Parameter | Strahlungsabschnitt | Konvektionsabschnitt |
|---|---|---|
| Dominanter Wärmeübertragungsmodus | Wärmestrahlung | Zwangskonvektion |
| Typische Rauchgastemperatur | 750–1.250 °C | 150–700 °C |
| Außenfläche des Rohrs | Nackt | Nackt, finned, or studded |
| Anteil der absorbierten Pflicht | 55–70 % | 20–35 % |
| Verschmutzungsempfindlichkeit | Niedrig | Mittel bis hoch |
| Reinigungszugang | Türöffnungen | Abnehmbare Verkleidungen, Rußbläser |
Um den Konvektionsbereich richtig zu gestalten, kommt es auf mehrere Parameter an, die gegeneinander abgewogen und von erfahrenen Ingenieuren überprüft werden müssen.
Die gasseitige Massengeschwindigkeit wird typischerweise zwischen 3 und 6 kg/m²·s gehalten. Eine höhere Geschwindigkeit verbessert die Wärmeübertragung, erhöht jedoch den Druckabfall, was den Betrieb mit natürlichem Luftzug einschränkt. Ein Konvektionsabschnitt, der mehr als etwa 25–40 mm Wassersäule Zugluft verbraucht, kann einen Saugzugventilator erfordern – ein erheblicher Kapital- und Betriebsaufwand.
Für sauberen Gasbrennstoff sind feste Rippen mit hoher Dichte wirtschaftlich. Verwenden Sie für schmutzige Brennstoffe wie Vakuumrückstände oder schweres Kokereigasöl größere Lamellenabstände, gezackte Lamellen oder blanke Rohre und sorgen Sie für Rußbläserkanäle. Die Lamellendichte bestimmt direkt, wie lange die Heizung zwischen den Reinigungen laufen kann.
In den heißesten Einlassreihen herrschen Rohrmetalltemperaturen über 540 °C und es werden normalerweise Cr-Mo-Legierungen wie T11 oder T22 oder rostfreie Qualitäten verwendet, wenn korrosive Ablagerungen zu erwarten sind. In kälteren Auslassreihen kann Kohlenstoffstahl verwendet werden, wenn die Hauttemperatur über dem Taupunkt der Schwefelsäure bleibt, typischerweise 120–150 °C.
Die Dicke der Isolierung und die Dichtheit des Gehäuses steuern den Wärmeverlust und die Temperatur der Außenhaut. Das Eindringen von Gehäuseluft führt zu einer lokalen Abkühlung, wodurch die Metalltemperaturen unter den Taupunkt sinken und kostspielige Korrosion entstehen.
Wenn Sie den Entwurf eines Anbieters überprüfen, fordern Sie Folgendes an: eine Begründung der Lamellendichte im Vergleich zum angegebenen Brennstoff, ein Budget für den Druckabfall des Rauchgases, Berechnungen der Metalltemperatur pro Spule und einen dokumentierten Korrosionszuschlag für jede Reihe.
Mit jeder Reduzierung der Stapeltemperatur um 20–25 °C verbessert sich die Effizienz der Heizung um etwa 1 %. Durch die reine Strahlungswärmerückgewinnung erreicht eine Heizung einen Wirkungsgrad von nahezu 65 %. Durch das Hinzufügen eines Konvektionsabschnitts erhöht sich dieser Wert auf 82–87 %; Durch den Einbau eines nachgeschalteten Verbrennungsluftvorwärmers wird dieser auf über 90 % gebracht.
Bei einem 50-MW-Heizgerät beträgt der Unterschied zwischen 65 % und 87 % Wirkungsgrad etwa 16 MW Brennstoff – bei typischen Gaspreisen mehr als eine Million Dollar pro Jahr. Rohöl- und Vakuumerhitzer sind die häufigsten Nachrüstkandidaten, da ihre Stapeltemperaturen in der Raffinerie oft die höchsten sind.
 Befeuerter Heizer für atmosphärische und Vakuumdestillationsanlagen Dieses Heizgerät wurde für die Rohölheizung in ADU und VDU entwickelt und bietet einen hohen thermischen Wirkungsgrad und eine gleichmäßige Mehrzonenheizung, um die Fraktionierung zu verbessern und gleichzeitig Kraftstoffkosten und Emissionen zu reduzieren. Produkt anzeigen →
Eine höhere Effizienz senkt auch die CO₂-Emissionen im direkten Verhältnis zum verbrannten Kraftstoff, was den Konvektionsabschnitt pro Tonne zu einem der günstigsten Projekte zur Emissionsreduzierung macht, die es gibt.
Konvektionsbänke mit Lamellen verschmutzen schneller als blanke Rohroberflächen, und Verschmutzung verändert das Verhalten des Heizgeräts lange bevor es zu einer erzwungenen Abschaltung kommt. Die Symptome sind eine steigende Rauchgasaustrittstemperatur, ein höherer Zugverlust und eine verringerte Prozessvorwärmung – ein Heizgerät, das für einen Wirkungsgrad von 85 % ausgelegt ist, kann mit schwerem Flüssigbrennstoff innerhalb von Monaten auf 78 % sinken.
Korrosion am kalten Ende ist die häufigste Ursache für den Austausch von Zwangskonvektionsabschnitten. Schwefelsäure kondensiert, wenn die Rohrhauttemperatur unter den Säuretaupunkt fällt. Die Präventionsstrategie besteht darin, die Metalltemperaturen über dem Taupunkt zu halten, für die Umgebung geeignete Legierungen auszuwählen und ein luftdichtes Gehäuse aufrechtzuerhalten.
Zu den Online-Reinigungstools gehören Dampf- und Luft-Rußgebläse, Schallhörner und Wasserwäsche bei Abschaltungen. Der Umfang der Turnaround-Inspektion sollte die Dicke der Rohrwand, die Höhe und den Zustand der Rippen, die Verkokung der Innenbohrung, die Dichtheit des Gehäuses und die Integrität der Stützen umfassen. Die Erkenntnisse bestimmen die Entscheidung zwischen lokaler Reparatur und vollständigem Modulaustausch.
Der Wiederaufbau eines Konvektionsabschnitts vor Ort ist langsam und teuer. Ein in der Werkstatt zusammengebauter modularer Abschnitt vermeidet den größten Teil dieses Risikos: Rohre werden geschweißt und getestet, Rippen installiert, feuerfestes Material angebracht und Hebeösen bereitgelegt.
 Im Laden montiertes Konvektionsabschnittsmodul für Öfen Ein vorgefertigtes Konvektionsmodul mit geschweißten Rohren, Rippen und feuerfestem Material, das für eine schnelle Installation und reduzierte Ausfallzeiten konzipiert ist und gleichzeitig die Wärmeübertragung und Energieeffizienz in Industrieöfen verbessert. Produkt anzeigen →
Teilen Sie dem Verkäufer beim Kauf eines Ersatzmoduls die tatsächliche Kraftstoffanalyse, den Verschmutzungsfaktor sowie Ihre Zug- und Stapelbeschränkungen mit. Vereinbaren Sie den Konstruktionscode – API 560 ist die allgemeine Referenz für Raffinerieheizgeräte – und bestätigen Sie Prüfpunkte: hydrostatische Tests, Einbaumaße, Feuerfest-Trockenheit und Anschlussstellen.
Die Auswahl eines Heizkörpertyps und seiner Konvektionskonfiguration wirkt sich auf das gesamte Gerät aus. Eine Übersicht über Konfigurationen für Raffinerie- und Petrochemiedienste finden Sie in unserem Leitfaden unter Auswahl befeuerter Heizgeräte und technische Anwendungen in der petrochemischen Industrie .
Für projektspezifische Angebote oder einen Werkstattbesuch kontaktieren Sie unser Engineering-Team über die Kontaktseite .
Zur Rückgewinnung von Wärme aus dem Rauchgas, das den Strahlungsabschnitt verlässt, durch Vorwärmen und Verdampfen von Prozessbeschickung oder Überhitzungsdampf, wodurch der Gesamtwirkungsgrad des Heizgeräts von etwa 65 % auf 85 % oder mehr erhöht wird.
Rippen vervielfachen die gasseitige Oberfläche um den Faktor 5–10, gleichen den niedrigen Wärmeübergangskoeffizienten der konvektiven Rauchgasströmung aus und halten das Bündel kompakt.
Normalerweise tritt Rauchgas mit einer Temperatur von 500–650 °C ein und verlässt es mit 150–250 °C. Mit einem nachgeschalteten Luftvorwärmer kann die Stapeltemperatur unter 130 °C sinken und der Wirkungsgrad des Heizgeräts über 92 % liegen.
Die Hauptursache ist die Kondensation von Schwefelsäure an Rohroberflächen unterhalb des Säuretaupunkts, normalerweise 120–150 °C. Vorbeugung bedeutet, die Metalltemperaturen über dem Taupunkt zu halten und das Gehäuse luftdicht zu halten, um kalte Stellen zu vermeiden.
Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MOREEine Heizspirale, die im 18. Monat statt im fünften Jahr ausfällt, unterbricht nicht nur die Ethylenproduktion. Dies erzwingt eine ungeplante Abschaltung, einen Kranhub und eine Neubewertung jed...
READ MOREIm Konvektionsbereich einer befeuerten Heizung wird die thermische Effizienz gewonnen oder verloren. Rauchgas verlässt den Strahlungsabschnitt mit einer Temperatur von 400–650 °C und trägt b...
READ MORENach drei Jahren in einer Delayed Coking-Anlage war die Rauchgasaustrittstemperatur einer befeuerten Heizung von 180 °C auf 246 °C gesunken. Die Brenner waren eingestellt und die Strahlrohre sah...
READ MORE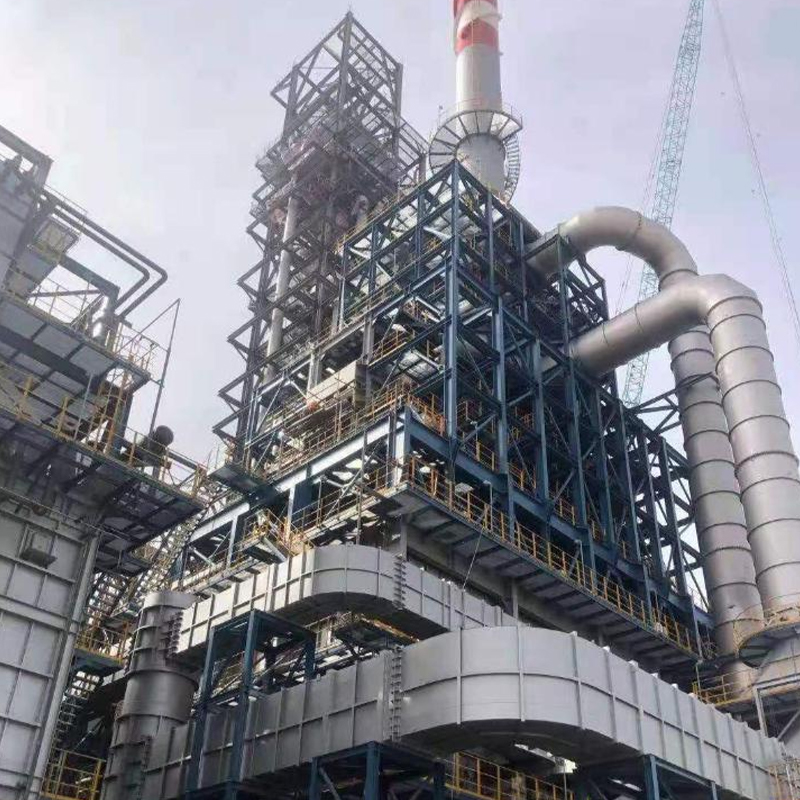
Unser Vier-in-Eins-Reformer-Heizgerät ist eine hocheffiziente, fortschrittliche Heizlösung, die für moderne Erdölraffinierungs- und chemische Verarbeitungsbetriebe entwickelt wurde. Entwickelt zur ...
See Details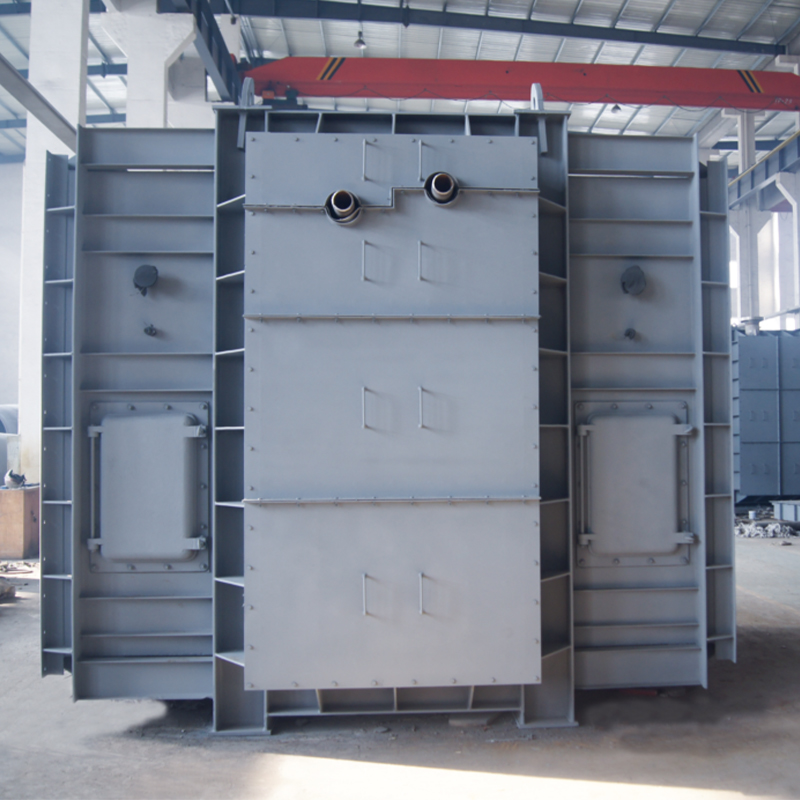
Das Konvektionsabschnittsmodul und das Strahlungsabschnittsmodul wurden entwickelt, um die Wärmeübertragung und die Energieeffizienz in Industrieöfen zu optimieren. Durch die Kombination fortschrit...
See Details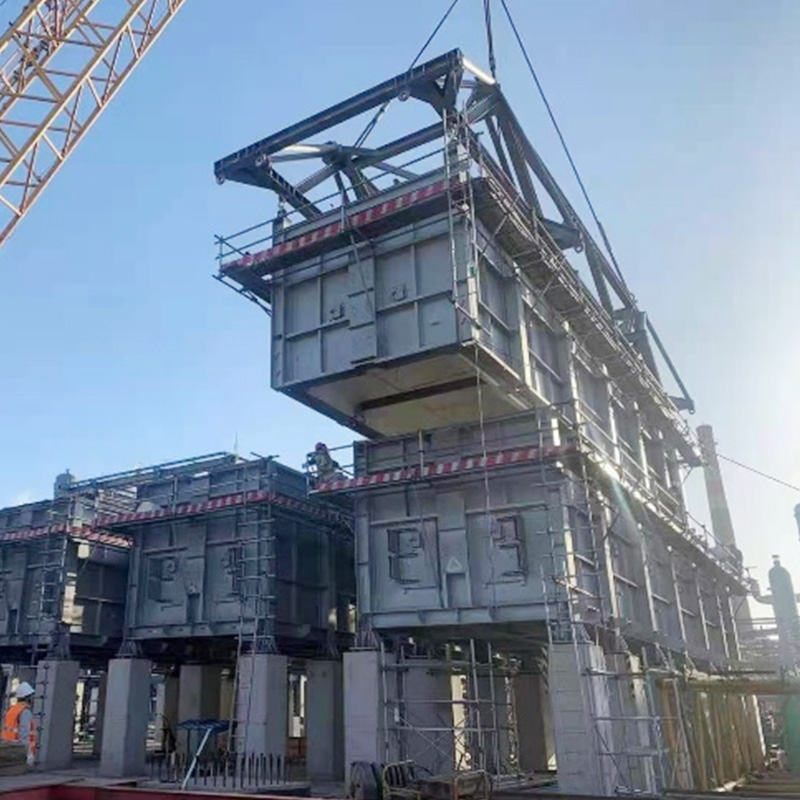
Verwendung von COMMOS und intelligentem PID für zweidimensionales kollaboratives Design, um eine digitale Bereitstellungsebene zu erreichen.
See Details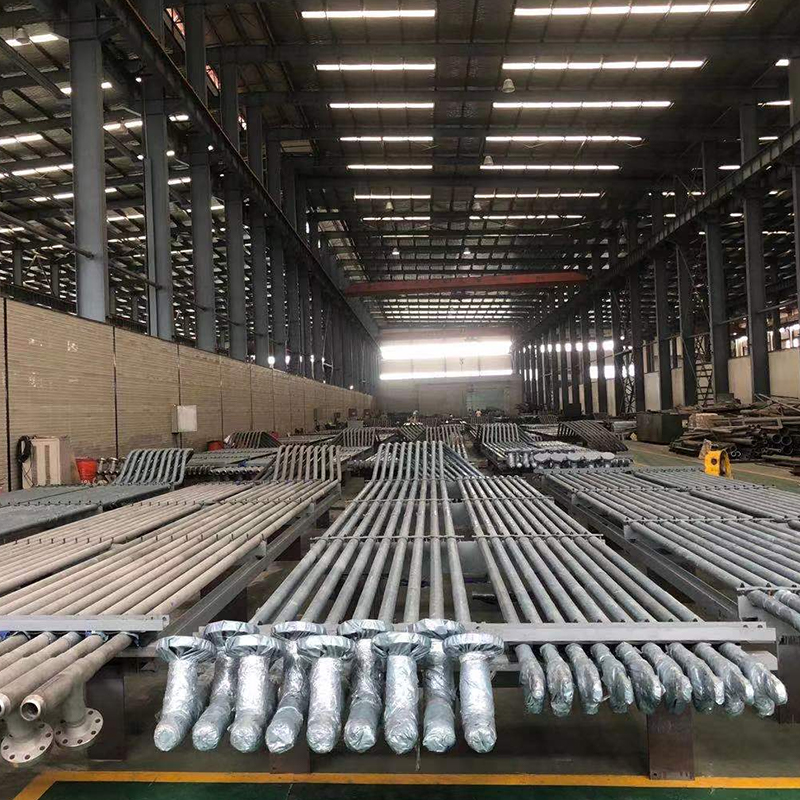
Die Cracking Tube-Serie wurde für Hochtemperatur-Cracköfen in der petrochemischen Industrie entwickelt und bietet außergewöhnliche thermische Stabilität, Korrosionsbeständigkeit und langfristige Be...
See Details
Der Olefin Conversion Fired Heater wird in verschiedenen Olefinumwandlungsprozessen eingesetzt und bietet eine zuverlässige und gleichmäßige Wärmezufuhr, die für stabile chemische Reaktionen und Pr...
See Details
Unsere befeuerte Heizung für ADU und VDU ist für die zuverlässige und effiziente Erwärmung von Rohöl sowohl bei atmosphärischen als auch bei Vakuumdestillationsprozessen konzipiert. Entwickelt für ...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
Nr. 20, Fuyang Road, Stadt Jingjiang, Provinz Jiangsu, China
Medien