Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MORE
 Zuhause / Nachrichten / Branchennachrichten / DRI-Reformerrohre: Materialien, Design, Fehlermodi und Beschaffungsleitfaden
2026-10-02
Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei etwa 850–950 °C reagieren, um Wasserstoff und Kohlenmonoxid zu erzeugen, die Eisenerz reduzieren. Wenn diese Rohre kriechen, aufkohlen oder reißen, verliert das DRI-Modul sein reduzierendes Gas und die Produktion stoppt. Die praktische Erkenntnis: Spezifizieren Sie DRI-Reformerrohre zuerst nach Betriebszustand, dann nach Legierung, Gussqualität, Inspektionsplan und Ersatzteilstrategie – und nicht nur nach dem Preis pro Kilogramm.
 DRI-Reformerrohr Die DRI-Ofenrohrserie von Tuopu wurde speziell für Öfen mit direkt reduziertem Eisen (DRI) entwickelt und bietet hervorragende Hitzebeständigkeit, mechanische Festigkeit und Langzeitbetrieb... Produkt anzeigen →
In einem typischen gasbasierten DRI-Prozess ist der Reformer das chemische Herzstück der Anlage. Es wandelt eine Mischung aus Erdgas und Dampf in Synthesegas oder Synthesegas um, das hauptsächlich aus Wasserstoff und Kohlenmonoxid besteht. Dieses Synthesegas wird dann dem Schachtofen zugeführt, wo es den Eisenerzpellets Sauerstoff entzieht. Die Reformerrohre sind die Reaktionsgefäße: Sie enthalten den Katalysator und übertragen Wärme von den Ofenbrennern auf das Prozessgas.
DRI-Reformer arbeiten oft mit einem höheren Kohlenstoffpotenzial und einem anderen Dampf-zu-Kohlenstoff-Verhältnis als ein herkömmlicher Dampf-Methan-Reformer. Das ist wichtig, weil die Rohrwand sowohl hohen Temperaturen als auch einer Gasatmosphäre ausgesetzt ist, die die Legierung aufkohlen oder oxidieren kann. Ein Rohr, das in einer Wasserstoffanlage gute Leistungen erbringt, ist ohne eine sorgfältige Prüfung der Gaszusammensetzung, des Wärmeflusses und des Kreislaufs möglicherweise nicht für einen DRI-Reformer geeignet. Eine umfassendere Übersicht darüber, wie der Reformer in das DRI-Flussdiagramm passt, finden Sie in dieser Rezension von DRI-Technologie und Kernausrüstungslösungen .
Das Design beginnt mit der Wärme- und Materialbilanz des Prozesslizenzgebers. Der Rohrdurchmesser, die Wandstärke und die Legierung werden dann so ausgewählt, dass sie eine angestrebte Kriechlebensdauer überstehen. Eine kleine Temperaturänderung hat eine große Wirkung: In hochlegierten Reformerrohren kann eine Erhöhung der Rohrmetalltemperatur um 20 °C die verbleibende Kriechlebensdauer um etwa die Hälfte verkürzen. Durch Druck erhöht sich die Ringspannung, und thermische Wechselbelastungen führen zu Ermüdungsschäden, die durch eine einfache Spannungsberechnung nicht erfasst werden.
| Parameter | Typischer Bereich | Warum es wichtig ist |
|---|---|---|
| Reaktionstemperatur | 850–950°C | Haupttreiber des Creep-Lebens |
| Betriebsdruck | 10–30 bar | Legt die Rahmenspannung und die Wandstärke fest |
| Gasatmosphäre | H2, CO, CO2, CH4, H2O | Das Aufkohlungs- und Oxidationspotential variiert entlang des Rohrs |
| Thermische Zyklen | 5–50 pro Jahr | Fügt thermischen Ermüdungsschaden hinzu |
| Designleben | 80.000–120.000 Stunden | Definiert Inspektionsintervalle und Ersatzstrategie |
Für die Beschaffung werden in der Rohrzeichnung in der Regel eine Mindestwandstärke, eine maximale Ovalität und eine maximal zulässige Durchmesserausdehnung nach der Wartung angegeben. Diese Zahlen sind nur dann aussagekräftig, wenn sich Käufer und Rohrhersteller über die Prüfmethode und den Bezugspunkt für Maßangaben einigen.
 Reformerrohr Das Reformerrohr von Tuopu ist für chemische Hochtemperaturreaktionen in Industrieöfen konzipiert und gewährleistet eine effiziente Wärmeübertragung, strukturelle Integrität und langfristige... Produkt anzeigen →
Die meisten DRI-Reformerrohre werden aus hochlegierten hitzebeständigen Stählen im Schleudergussverfahren hergestellt. Der Gussprozess erzeugt eine säulenförmige Kornstruktur, deren Kriechfestigkeit stärker ist als bei einem statischen Guss mit der gleichen Chemie. Die häufigsten Familien sind 25Cr-35Ni (oft als HP bezeichnet) und 35Cr-45Ni, mit Niob-, Wolfram- oder Mikrolegierungszusätzen, die zur Stabilisierung von Karbiden und zur Verbesserung der Hochtemperaturfestigkeit verwendet werden.
Die Wahl der Legierung ist ein Kompromiss zwischen Kriechfestigkeit, Aufkohlungsbeständigkeit und Schweißbarkeit. Ein höherer Nickelgehalt verbessert im Allgemeinen die Beständigkeit gegenüber aufkohlenden Atmosphären, kann jedoch die Wärmeleitfähigkeit verringern. Niob und Wolfram bilden stabile Karbide, die die Kriechverformung verlangsamen. Ein Rohr mit der richtigen Chemie, aber schlechter Gussqualität – Gasporosität, Schrumpfung oder ein ungünstiges Karbidnetzwerk – kann frühzeitig ausfallen, selbst wenn im Zertifikat die richtige Qualität angegeben ist.
Wenn Sie Angebote vergleichen, fragen Sie nach der tatsächlich gemessenen Chemie, dem Kornstrukturbericht und den Ergebnissen der zerstörungsfreien Prüfung jedes Rohrs – nicht nur nach einem allgemeinen Mühlenzertifikat. Ein Lieferant, der Rohre im eigenen Haus schleudergießt und bearbeitet, kann diese Variablen oft konsistenter kontrollieren. Für DRI-spezifische Geometrien, einschließlich Wandstärke, Konzentrizität und Endvorbereitungen, gelten die gleichen Fertigungskontrollen wie für Hochtemperatur-Reformerrohre.
DRI-Reformerrohre fallen normalerweise langsam und dann plötzlich aus. Der langsame Teil ist das Kriechen: Der Rohrdurchmesser vergrößert sich, die Wand wird dünner und die Legierung verliert an Festigkeit. Der plötzliche Teil ist ein Riss oder eine Ausbuchtung, die eine ungeplante Abschaltung erzwingt. Die Inspektion ist daher ein Instrument zur Lebensführung und kein einmaliger Abnahmetest.
Ein praktischer Prüfplan kombiniert Sichtprüfungen, Maßmessungen und mindestens eine volumetrische Methode wie die Ultraschallprüfung. Die Häufigkeit hängt von der Schwere des Betriebs ab, viele DRI-Anlagen inspizieren die Rohre jedoch alle 12–24 Monate und nach jeder erheblichen Temperaturabweichung.
Der Kauf von Reformerrohren ist nicht wie der Kauf von Rohren. Das Rohr ist gleichzeitig Druckteil, Katalysatorbehälter und Wärmeübertragungsfläche. Die Einkaufsspezifikation sollte den Lieferanten für messbare Ergebnisse verantwortlich machen, nicht nur für die Chemie.
Bei einem DRI-Projekt sollte die Reihenfolge der Reformerrohre mit dem Reformerdesign, der Katalysatorbeladung und dem Auslassverteiler abgestimmt werden. Ein Lieferant mit Erfahrung in den Bereichen Guss, Bearbeitung und Montage kann das Schnittstellenrisiko zwischen diesen Artikeln verringern.
Die geplante Lebensdauer beträgt typischerweise 80.000–120.000 Stunden, die tatsächliche Lebensdauer hängt jedoch von der Rohrmetalltemperatur, der Gaszusammensetzung und den Zyklen ab. Rohre, die über der vorgesehenen Temperatur betrieben werden oder häufig abgeschaltet werden, müssen möglicherweise früher ausgetauscht werden. Regelmäßige Durchmessermessungen sind die einfachste Möglichkeit, die verbleibende Lebensdauer zu verfolgen.
Manchmal, aber nicht automatisch. DRI-Reformer können ein unterschiedliches Kohlenstoffpotenzial und eine andere Gaszusammensetzung haben. Die Legierung muss unter den tatsächlichen DRI-Bedingungen auf Aufkohlungsbeständigkeit und Kriechfestigkeit überprüft werden. Ein Rohr, das für eine Wasserstoffanlage akzeptabel ist, ist möglicherweise nicht optimal für einen DRI-Reformer.
Viele Betreiber prüfen die Rohre alle 12–24 Monate. Das Intervall sollte verkürzt werden, wenn in der Anlage Überhitzung, Katalysatorprobleme oder häufige Temperaturschwankungen aufgetreten sind. Eine Basisinspektion bei der Inbetriebnahme ist auch für zukünftige Vergleiche hilfreich.
DRI-Reformerrohre sind ein Produkt mit langer Anschlussleitung und hoher Tragweite. Die richtige Spezifikation sorgt für ein ausgewogenes Verhältnis von Kriechfestigkeit, Aufkohlungsbeständigkeit, Gussqualität und Inspektionszugänglichkeit. Um eine spezifische DRI-Reformerrohrspezifikation zu besprechen, Fordern Sie ein Angebot an und geben Sie die Prozessdaten, die Rohrzeichnung und den erforderlichen Lieferplan weiter.
Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MOREEine Heizspirale, die im 18. Monat statt im fünften Jahr ausfällt, unterbricht nicht nur die Ethylenproduktion. Dies erzwingt eine ungeplante Abschaltung, einen Kranhub und eine Neubewertung jed...
READ MOREIm Konvektionsbereich einer befeuerten Heizung wird die thermische Effizienz gewonnen oder verloren. Rauchgas verlässt den Strahlungsabschnitt mit einer Temperatur von 400–650 °C und trägt b...
READ MORENach drei Jahren in einer Delayed Coking-Anlage war die Rauchgasaustrittstemperatur einer befeuerten Heizung von 180 °C auf 246 °C gesunken. Die Brenner waren eingestellt und die Strahlrohre sah...
READ MORE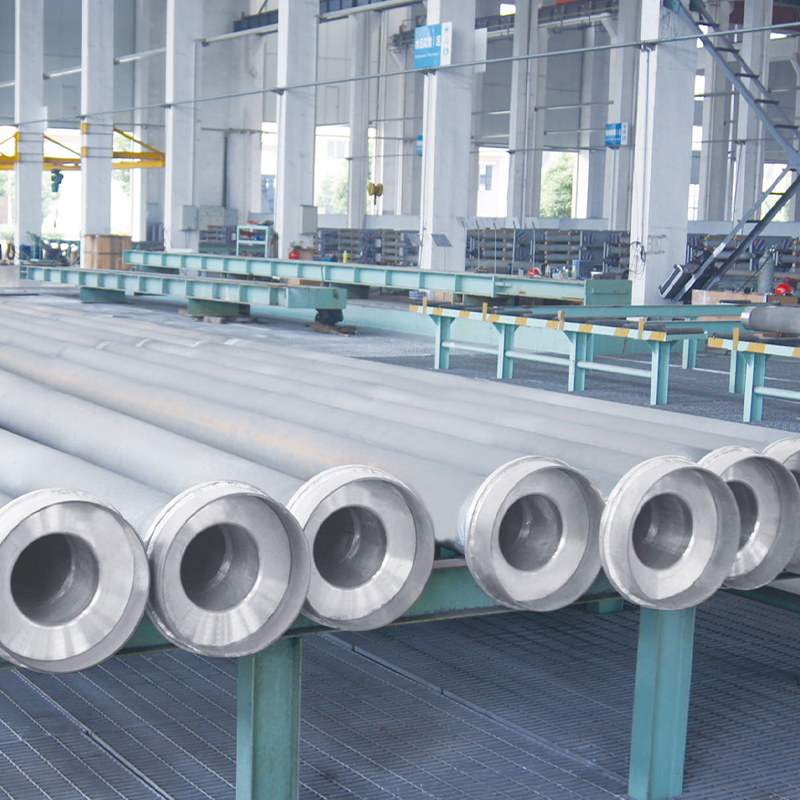
Die DRI-Ofenrohrserie von Tuopu wurde speziell für DRI-Öfen (Direct Reduced Iron) entwickelt und bietet hervorragende Hitzebeständigkeit, mechanische Festigkeit und langfristige Betriebsstabilität....
See Details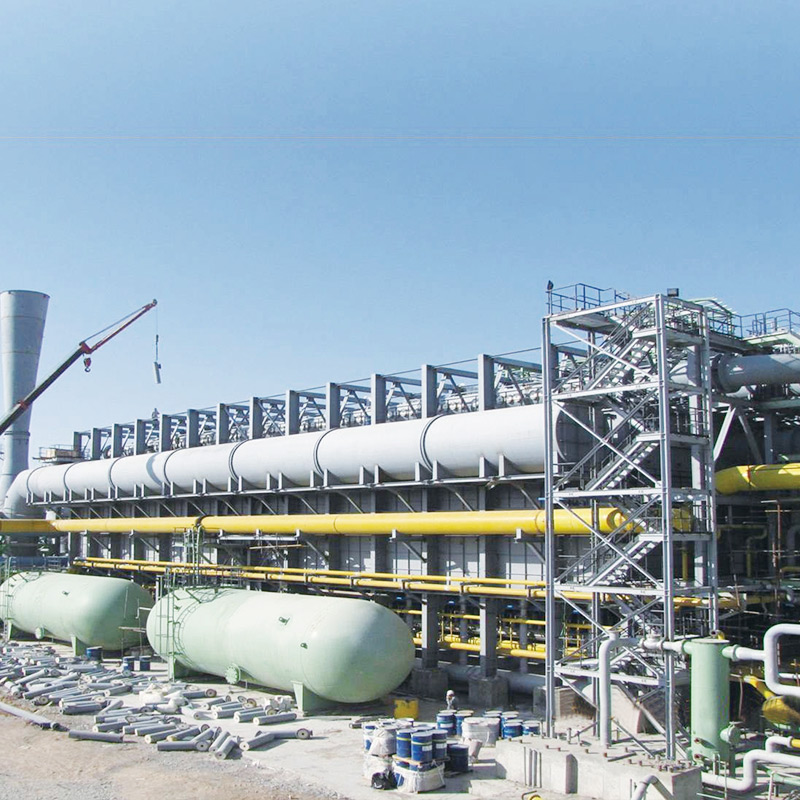
Der DRI-Ofen von Tuopu ist eine maßgeschneiderte Lösung, die speziell für Stahlwerke entwickelt wurde und eine zuverlässige und effiziente Produktion von direkt reduziertem Eisen (DRI) ermöglicht. ...
See Details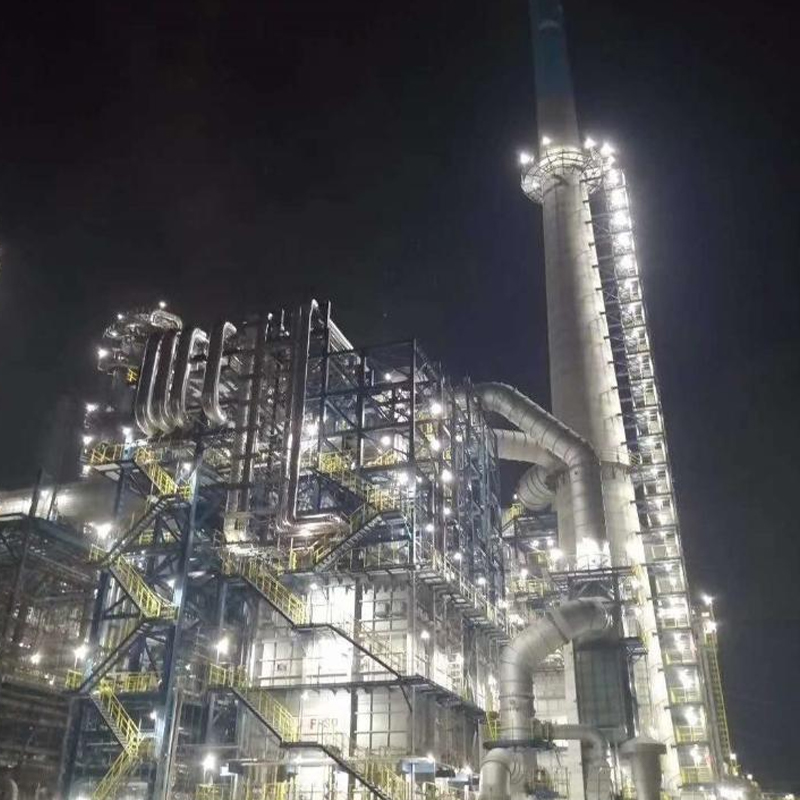
Unsere befeuerte Heizung für ADU und VDU ist für die zuverlässige und effiziente Erwärmung von Rohöl sowohl bei atmosphärischen als auch bei Vakuumdestillationsprozessen konzipiert. Entwickelt für ...
See Details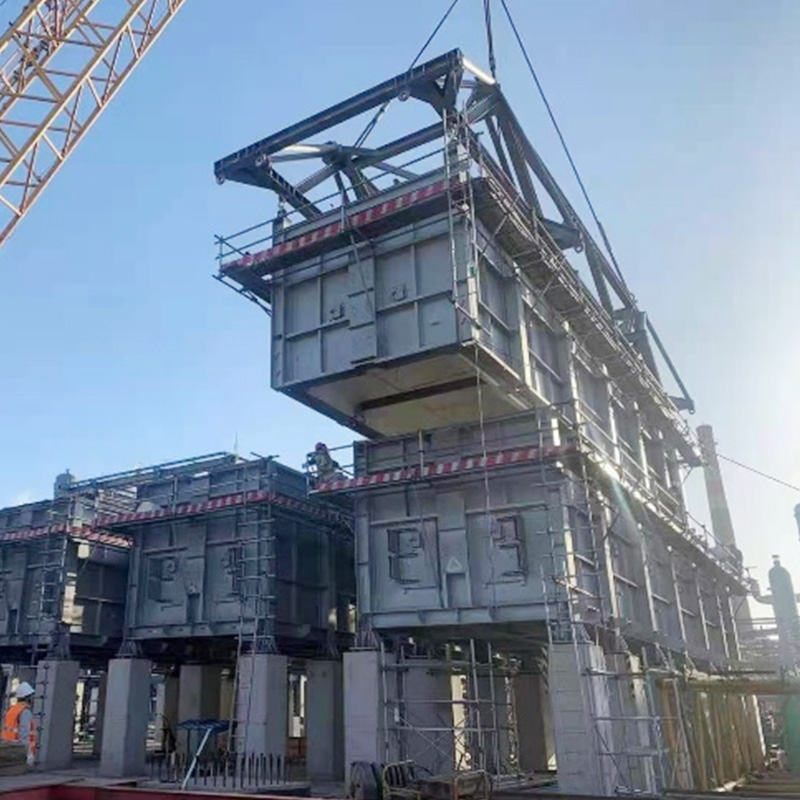
Verwendung von COMMOS und intelligentem PID für zweidimensionales kollaboratives Design, um eine digitale Bereitstellungsebene zu erreichen.
See Details
Der Ofen spielt eine entscheidende Rolle bei der Aufrechterhaltung hoher Umwandlungsraten, einer gleichbleibenden Produktqualität und einem zuverlässigen Langzeitbetrieb in petrochemischen und chem...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
Nr. 20, Fuyang Road, Stadt Jingjiang, Provinz Jiangsu, China
Medien