Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MORE
 Zuhause / Nachrichten / Branchennachrichten / Schleudergussofenrohr: Prozess, Vorteile und Beschaffungsleitfaden
2026-09-04
Ihr Reformer-Ofenrohr ist gerade nach nur 38 Monaten im Betrieb ausgefallen. Das Ersatzangebot sieht acht Wochen vor, aber Ihr Bearbeitungsfenster endet in sechs. Ein gebrochener Schlauch ist nie einfach nur ein Schlauch – es bedeutet Produktionsausfall, Prozessstörungen und einen Kampf um die Beschaffung von Ersatzteilen.
Schleudergussofenrohre sind das Rückgrat des Hochtemperatur-Reformierungs- und Cracking-Dienstes. Sie liefern eine dichte, feinkörnige Mikrostruktur, die Kriechen und Aufkohlen widersteht. Aber die Legierung, die Wandstärke und das Qualitätssystem des Lieferanten bestimmen, ob Ihr beheiztes Heizgerät während eines gesamten Betriebszyklus zuverlässig läuft oder der Grund dafür ist, dass Ihre Anlage vorzeitig ausfällt.
Schleuderguss ist die bevorzugte Herstellungsmethode für Reformer- und Crackofenrohre, da dadurch eine gleichmäßige, nahezu hohlraumfreie Wand entsteht, mit der Knet- und statische Gussmethoden wirtschaftlich nicht mithalten können. Die geschmolzene Legierung wird in eine zylindrische Form gegossen, die sich mit hoher Geschwindigkeit dreht. Die Zentrifugalkraft hält das Metall an der Formwand und die Erstarrung verläuft gerichtet von der Außenfläche in Richtung Bohrung. Leichtere Verunreinigungen und Schlacke sammeln sich in der Innenbohrung, die dann bearbeitet wird.
Das Ergebnis ist eine Rohrwand mit einer feinen, säulenförmigen Kornstruktur ohne Schrumpfporosität und ohne Mittellinienfehler. Diese Struktur führt direkt zu einer längeren Kriechlebensdauer und einer besseren Beständigkeit gegen Aufkohlung. Für die meisten Reformer- und Crack-Dienste sind Schleudergussrohre die Standardspezifikation.
| Attribut | Schleuderguss | Statisches Gießen | Nahtlos verarbeitet |
|---|---|---|---|
| Wandfestigkeit | Hoch, nahezu hohlraumfrei | Mäßiges Porositätsrisiko | Hoch |
| Kornstruktur | Fein säulenförmig, gerichtet | Grob, zufällig | Verformt, rekristallisiert |
| Ort der Verunreinigung | Innenbohrung, bearbeitet | Zufällige Verteilung | Im Material |
| Typische Toleranz | ±0,5 mm (bearbeitet) | ±5,0 mm | ±1,0 mm |
| Kosten für Röhre | Mäßig | Niedrig | Hoch |
Typische Wandstärkentoleranz nach der Bearbeitung (mm). Niedrigere Werte weisen auf eine strengere Dimensionskontrolle hin.
Die Legierungsauswahl sollte sich an der maximal zu erwartenden Metalltemperatur und dem vorherrschenden Versagensmechanismus orientieren, nicht nur am Materialpreis. Im Reformdienst ist Kriechen das Hauptanliegen. Beim Ethylencracken dominiert die Aufkohlung. Reformerrohre für direkt reduziertes Eisen (DRI) sind sowohl hohen Temperaturen als auch einer reduzierenden Atmosphäre ausgesetzt.
Die Standardmaterialien sind HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) und die mikrolegierten Sorten 35Cr-45Ni mit hohem Nickelgehalt. Wenn Sie von HK40 auf 35Cr-45Ni umsteigen, steigen die Kosten, aber auch die zulässige Konstruktionsspannung und der Widerstand gegen das Eindringen von Kohlenstoff. Bei 1.000 °C kann eine 35Cr-45Ni-Legierung etwa 35 Prozent höhere Spannungen als HP45 und fast die doppelte Spannung von HK40 aushalten.
Zeitstandfestigkeit (MPa) vs. Metalltemperatur (°C). Ungefähre Werte basierend auf typischen Gusslegierungsdaten.
| Legierung | Cr (%) | Ni (%) | Typische maximale Metalltemperatur | Schlüsseleigentum |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Wirtschaftlich, mäßige Zeitstandfestigkeit |
| HP45 | 25 | 35 | 1.040°C | Gute Kriechfestigkeit, Aufkohlungsbeständigkeit |
| 35Cr-45Ni | 30-35 | 45-50 | 1.080°C | Hoch creep strength, superior carburization resistance |
 Reformerrohr für Hochtemperatur-Wasserstoff und katalytische Prozesse Dieses Reformerrohr wurde für die Wasserstoffumwandlung und katalytische Reaktionen in Industrieöfen entwickelt. Es bietet hervorragende thermische Beständigkeit, Oxidationsschutz und Präzisionsfertigung, um strukturelle Integrität und Langzeitstabilität zu gewährleisten. Produkt anzeigen →
Obwohl es sich bei beiden um Schleudergussrohre handelt, sind Crackrohre und Reformerrohre für unterschiedliche Versagensarten ausgelegt. Crackrohre, auch Strahlungsschlangen genannt, werden in einem Ethylen-Crackofen betrieben, in dem die Außenwandtemperatur 1.080 °C überschreiten kann. Der vorherrschende Abbaumechanismus ist die Aufkohlung: Im Inneren des Rohrs bildet sich Koks, Kohlenstoff diffundiert in die Legierung und das Rohr verliert an Duktilität. Für diesen Service sind mikrolegierte HP- oder 35Cr-45Ni-Sorten Standard.
Reformerröhren haben eine andere Aufgabe. Sie arbeiten in der Dampf-Methanreformierung bei einer Wandtemperatur von etwa 850–1.000 °C. Das Hauptanliegen ist das Kriechen: Das Rohr muss sich selbst tragen und dem Innendruck über eine Lebensdauer von 100.000 Stunden oder mehr standhalten. HP45 ist eine häufige Wahl, wobei 35Cr-45Ni verwendet wird, wenn eine höhere Zuverlässigkeit erforderlich ist.
DRI-Reformerrohre folgen einer ähnlichen Logik, allerdings mit zusätzlichen Herausforderungen durch die reduzierende Atmosphäre und höhere Betriebstemperaturen in Anlagen zur Direktreduktion von Eisen. Sie erfordern Legierungen, die in einer wasserstoffreichen Umgebung sowohl Kriechfestigkeit als auch Beständigkeit gegen Kohlenstoffaufnahme aufrechterhalten können.
 Crackrohr für Ethylen- und Propylen-Pyrolyseöfen Diese Strahlungsspule wurde für das Cracken von Ethylen und Propylen entwickelt und hält extremen Temperaturen stand und ist beständig gegen Aufkohlung. Seine optimierte Geometrie sorgt für eine gleichmäßige Wärmeübertragung und Verkokungsbeständigkeit, was für die Verlängerung der Lebensdauer in Pyrolyseanlagen von entscheidender Bedeutung ist. Produkt anzeigen →
Für Reformer mit direkt reduziertem Eisen ist häufig ein DRI-spezifisches Rohrdesign erforderlich, um dem Angriff von Wasserstoff zu widerstehen und die Bruchlebensdauer im zyklischen Betrieb aufrechtzuerhalten.
 DRI-Reformerrohr für direktreduzierte Eisenöfen Dieses speziell für DRI-Anlagen konzipierte Rohr widersteht dem Angriff von Wasserstoff und der Aufnahme von Kohlenstoff in reduzierenden Atmosphären. Seine Legierungszusammensetzung und mechanische Festigkeit sorgen für Zuverlässigkeit bei zyklischem Hochtemperaturbetrieb und unterstützen eine effiziente Stahlproduktion. Produkt anzeigen →
Ihre Kaufspezifikation ist das wirksamste Mittel zur Vermeidung eines vorzeitigen Rohrausfalls. Eine gut formulierte Spezifikation verhindert, dass ein günstiges Angebot mit schlechter Materialqualität zu einem teuren Ausfallereignis wird.
In der Spezifikation sollten mindestens die Gussnorm, die chemische Zusammensetzung, Maßtoleranzen, Inspektionsanforderungen und Dokumentation aufgeführt sein. Die Bezugnahme auf ASTM A297 oder ASTM A608 gibt der Gießerei eine klare Grundlage für Zusammensetzungsgrenzen und mechanische Eigenschaften. Die Wandstärke nach der Bearbeitung beträgt bei Reformerrohren typischerweise 10–18 mm, mit einer Toleranz von ±0,8 mm oder besser auf der endgültig bearbeiteten Oberfläche. Die Bohrung muss glatt genug sein, um eine Ultraschallprüfung und einen gleichmäßigen Wärmefluss zu ermöglichen.
Kriechschäden bleiben die häufigste Einzelursache für Ausfälle von Reformerrohren. Beim Cracken dominiert die Aufkohlung. Überhitzung durch Flammeneinschlag oder schlechte Strömungsverteilung ist die dritthäufigste Ursache. Genau aus diesem Grund sind die Wahl der Legierung, die Rohrwandstärke und die Brenneranordnung allesamt miteinander verbundene Entscheidungen.
Wenn Sie ein Rohr spezifizieren, fordern Sie eine 100-prozentige Ultraschallprüfung der Rohrwand. Die Farbeindringprüfung an bearbeiteten Schweißenden erkennt Oberflächenrisse, die bei der Ultraschallprüfung möglicherweise übersehen werden. Fordern Sie Zertifikate zur Materialrückverfolgbarkeit an, aus denen die Schmelzenzahl, die chemische Analyse, Aufzeichnungen über die Wärmebehandlung und die Ergebnisse mechanischer Tests hervorgehen. Für Anwendungen mit hoher Schwefel- oder Dampfbelastung fordern Sie bei der Gießerei einen Aufkohlungsbeständigkeitsbericht oder ein Zeitstanddatenblatt an.
Die Betonung des Preises drängt Käufer oft dazu, sich unqualifizierten Lieferanten zuzuwenden. Bei der Beschaffung von Ofenrohren gilt die umgekehrte Logik: Das Rohr mit dem niedrigsten Preis wird häufig zum teuersten, wenn man Ersatz, Produktionsausfall und die Kosten eines ungeplanten Stillstands berücksichtigt.
Suchen Sie nach Herstellern, die auf den Listen qualifizierter Anbieter großer Energieversorger aufgeführt sind. Diese Qualifikation ist kein Marketingdetail. Dies bedeutet, dass der Lieferant Audits zu Gießereiprozessen, Wärmebehandlung, ZfP-Fähigkeit und Bearbeitungsgenauigkeit bestanden hat. Es zeigt auch eine Erfolgsbilanz bei der Lieferung von Rohren nach strengen Spezifikationen.
Fabrikaudits sind wichtig. Überprüfen Sie, ob die Gießerei über eine moderne elektrische Schmelzanlage, automatisiertes Gießen, einen zuverlässigen Wärmebehandlungsofen mit aufgezeichneten Zyklusdaten und ein gut ausgestattetes Labor für chemische und mechanische Tests verfügt. Ein zweiter Faktor ist die Bearbeitungskapazität mit CNC-Drehmaschinen und ein dokumentiertes Maßkontrollprotokoll. Bei großen Rohrmodulen und komplett befeuerten Heizgeräten sollte auch die Fähigkeit des Lieferanten zur Montage und zum Versand übergroßer Geräte beurteilt werden.
Berücksichtigen Sie die Risiken eines unqualifizierten Lieferanten: inkonsistente chemische Zusammensetzung von Hitze zu Hitze, übermäßige Wandstärkenschwankungen und Mikroschrumpfung in der Rohrwand. Aus diesem Grund sollten die Beschaffungsregeln für Ofenrohre an das umfassendere Projekt für befeuerte Heizgeräte angepasst werden. Ein Lieferant mit EPC-Erfahrung kann die Rohrherstellung, die Konvektionsmodulmontage und den Bau vor Ort oft effektiver koordinieren als separate Anbieter. Lesen Sie unseren Artikel über Vorsichtsmaßnahmen für Strahlungsröhren um häufige Fallstricke bei Installation und Betrieb zu verstehen, die Eigentümer übersehen.
Beim echten Schleuderguss wird das Metall in eine rotierende Form gegossen und durch die Zentrifugalkraft wird die Rohrwand geformt. Die Form dreht sich mit hoher Geschwindigkeit und das Rohr ist hohl ohne Kern. Beim Halbschleuderguss wird ein Kern verwendet, um die Innengeometrie zu formen und die Rotationsgeschwindigkeiten zu senken. Es wird für Teile wie Räder oder Ventilkörper verwendet. Ofenrohre basieren auf dem echten Zentrifugalweg.
Beim Ethylen-Cracking und der Dampfreformierung beträgt die typische Wandstärke nach der Bearbeitung 8–15 mm für Crackspulen und 10–18 mm für Reformerrohre. Die genaue Dicke wird jedoch aus dem Innendruck, der zulässigen Legierungsspannung bei maximaler Metalltemperatur und einem Korrosions-/Aufkohlungszuschlag berechnet. Geben Sie niemals eine Wandstärke an, ohne den Konstruktionscode und das Lebensdauerziel zu prüfen.
Die Ultraschallprüfung der Rohrwand ist Standard, kombiniert mit Farbeindringprüfungen an den bearbeiteten Schweißvorbereitungsenden. Einige Spezifikationen erfordern auch eine Durchstrahlungsprüfung der Schweißverbindungen sowie eine Maßprüfung der Bohrung, des Außendurchmessers und der Wandrundheit.
Rohre für Schleudergussöfen sind eine entscheidende Investition. Durch das Verfahren erhalten Sie die dichte, feinkörnige Struktur, die für eine langfristige Kriech- und Aufkohlungsbeständigkeit erforderlich ist, allerdings nur, wenn die Legierung, die Wandstärke, die Inspektion und der Lieferant mit der gleichen Sorgfalt ausgewählt werden wie das befeuerte Heizelement selbst.
Beginnen Sie mit der maximalen Metalltemperatur, wählen Sie die Legierung aus, die dem vorherrschenden Fehlermodus entspricht, und legen Sie eine 100-prozentige Ultraschallprüfung und vollständige Materialrückverfolgbarkeit fest. Wenn ein Lieferant Ihnen dieses Maß an Qualitätskontrolle nicht bieten kann, lassen Sie es bleiben. Die billigere Röhre, die in drei Jahren ausfällt, ist am Ende des Projekts nie billiger.
Benötigen Sie Hilfe beim Entwurf einer Spezifikation für Reformer- oder Crackrohre? Kontaktieren Sie unser Engineering-Team für Materialauswahl und Beschaffungsberatung.
Reformerrohre in einer Anlage mit direkt reduziertem Eisen (DRI) sind keine gewöhnlichen Wärmetauscherrohre. Sie sitzen in einem befeuerten Reformer, wo Erdgas, Dampf und recyceltes Gichtgas bei...
READ MOREEine Heizspirale, die im 18. Monat statt im fünften Jahr ausfällt, unterbricht nicht nur die Ethylenproduktion. Dies erzwingt eine ungeplante Abschaltung, einen Kranhub und eine Neubewertung jed...
READ MOREIm Konvektionsbereich einer befeuerten Heizung wird die thermische Effizienz gewonnen oder verloren. Rauchgas verlässt den Strahlungsabschnitt mit einer Temperatur von 400–650 °C und trägt b...
READ MORENach drei Jahren in einer Delayed Coking-Anlage war die Rauchgasaustrittstemperatur einer befeuerten Heizung von 180 °C auf 246 °C gesunken. Die Brenner waren eingestellt und die Strahlrohre sah...
READ MORE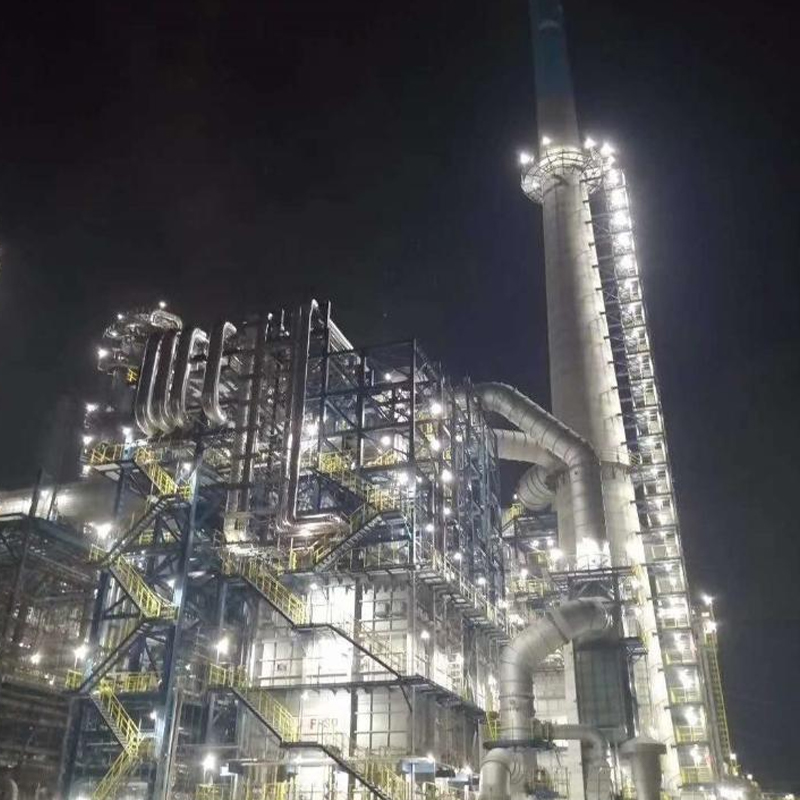
Unsere befeuerte Heizung für ADU und VDU ist für die zuverlässige und effiziente Erwärmung von Rohöl sowohl bei atmosphärischen als auch bei Vakuumdestillationsprozessen konzipiert. Entwickelt für ...
See Details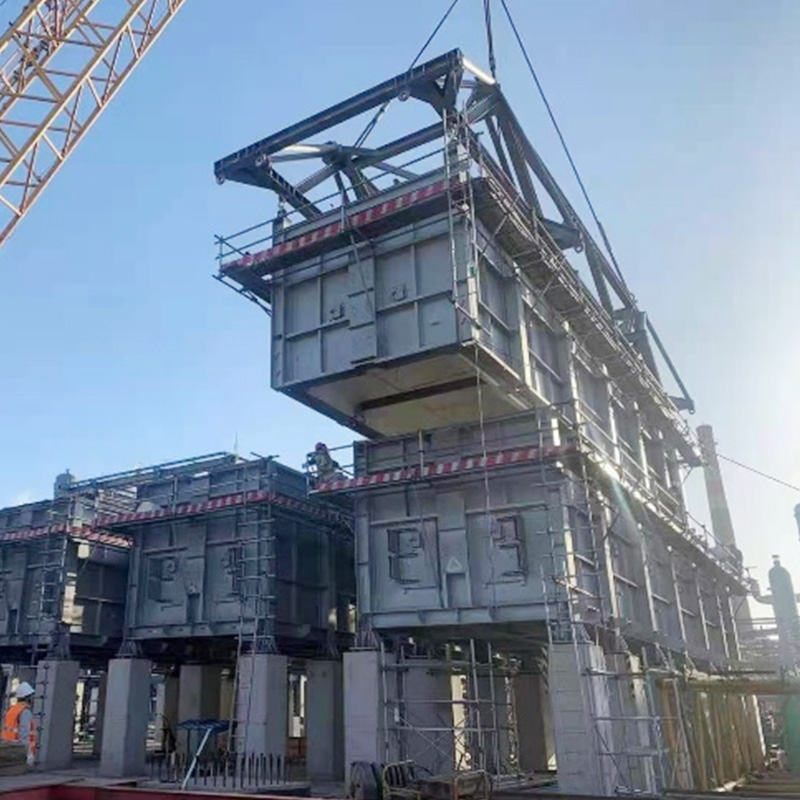
Verwendung von COMMOS und intelligentem PID für zweidimensionales kollaboratives Design, um eine digitale Bereitstellungsebene zu erreichen.
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
Nr. 20, Fuyang Road, Stadt Jingjiang, Provinz Jiangsu, China
Medien